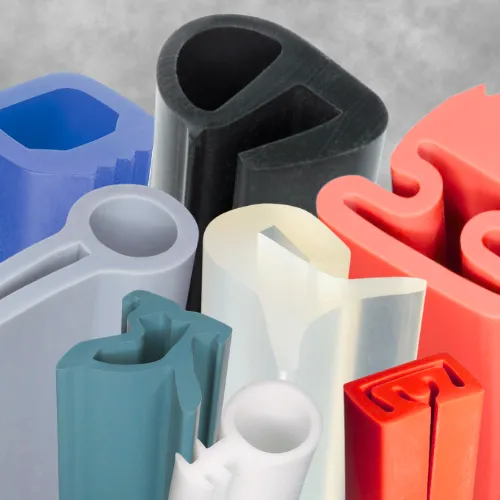


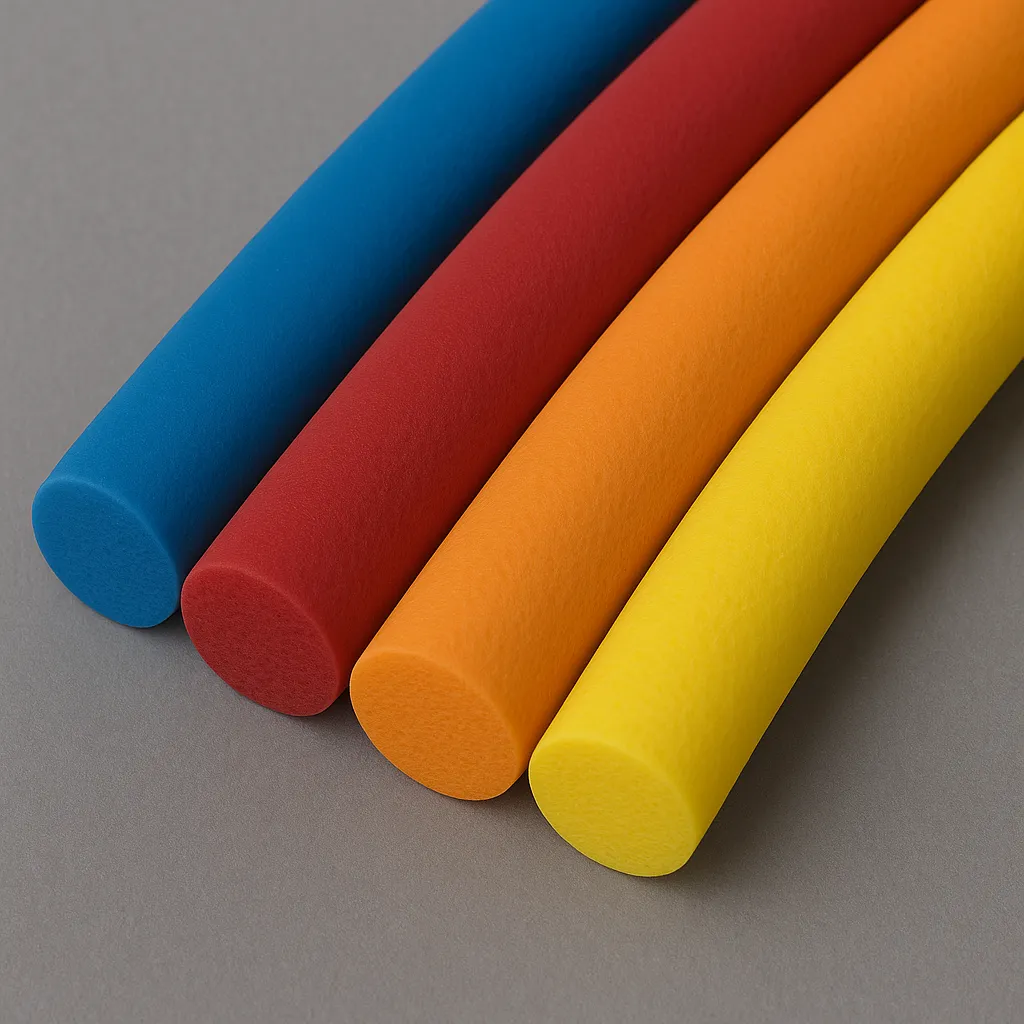





La mayoría de juntas y perfiles industriales de silicona se especifican entre 40 y 70 Shore A. El valor concreto lo fijan tres cosas: la compresión disponible en el diseño, la temperatura de servicio y la sección del perfil. El tacto no sirve como criterio. Dos compuestos con la misma dureza nominal pueden responder de forma distinta en la misma aplicación, porque la dureza refleja a la vez el módulo elástico, la densidad de reticulación y la carga del compuesto. Las durezas disponibles para cada geometría figuran en la ficha de perfiles de silicona a medida.
| Dureza | Comportamiento | Aplicación habitual |
|---|---|---|
| 10–20 Shore A | Se adapta a superficies irregulares, recuperación lenta | Contacto ligero, amortiguación, tapas sin apriete |
| 30–40 Shore A | Sella con poca fuerza de cierre | Cerramientos, cámaras térmicas, cierre manual |
| 40–50 Shore A | Estándar de sellado industrial estático | Bridas, armarios, hornos, equipos generales |
| 50–60 Shore A | Equilibrio entre adaptación y recuperación | Juntas dinámicas, puertas de maquinaria, ciclos repetidos |
| 60–70 Shore A | Mantiene la sección bajo carga | Grandes secciones, esterilizadores, vapor |
| 70–90 Shore A | Deformación mínima, función estructural | Apoyos, topes, guías, piezas de soporte |
Los tres factores que mueven el valor
- Compresión disponible → el objetivo de diseño es un 20–30 % en junta estática
- Temperatura de servicio → el ensayo se hace a 23 °C; en caliente las durezas bajas pierden fuerza de sellado y en frío el material se endurece durante el montaje
- Geometría → una pared gruesa de 40 Shore A puede responder como un perfil fino de 55 Shore A
Cómo se escribe la especificación
Una dureza sin norma ni tolerancia no es una especificación cerrada. El ensayo se realiza según ISO 7619-1 y la tolerancia industrial es de ±5 Shore A por lote: dos suministros conformes de 60 Shore A pueden entregarse a 56 y a 64 sin que ninguno esté fuera. Cuando la aplicación no admite ese margen, se indica en el pedido y se acota el rango. La dureza se verifica por lote con muestreo AQL 1.5.
Los límites reales de fabricación
El rango operativo en extrusión de silicona compacta va de 10 a 90 Shore A. Por debajo de 15 la sección pierde estabilidad dimensional al salir del troquel y la tolerancia se degrada; por encima de 85 se compromete la velocidad de extrusión y el acabado. Los valores de 10 Shore A se sirven bajo consulta. Fuera de esa horquilla la vía no es la extrusión, sino el moldeo por compresión o la inyección.
Qué mide realmente el ensayo
El durómetro apoya un penetrador normalizado sobre la probeta con una fuerza fija y mide cuánto se hunde. La escala va de 0 a 100 y es inversa a la penetración: cuanto menos entra el penetrador, mayor es el número. La lectura se toma sobre un espesor mínimo de 6 mm —apilando láminas si la pieza es fina— porque por debajo de ese espesor el banco de ensayo influye en el resultado y la medida deja de ser comparable.
El instante de lectura también cambia el número. La silicona sigue cediendo bajo el penetrador durante los primeros segundos, así que una lectura instantánea y otra a 15 segundos sobre la misma pieza pueden diferir en 2 o 3 puntos. Cuando dos laboratorios discuten un resultado, el desacuerdo suele estar aquí y no en el material.
Cuándo Shore A deja de servir
Shore A cubre bien la banda elastomérica, pero pierde resolución en los extremos. Por encima de 90 las lecturas se comprimen y el material se caracteriza en Shore D; por debajo de 10 se recurre a Shore 00, la escala de espumas y geles. No existe una conversión exacta entre escalas porque cada una usa un penetrador y una fuerza distintos: las tablas de equivalencia son orientativas y no valen como criterio de aceptación. Si un plano llega con una dureza en Shore D para una pieza de silicona blanda, lo correcto es pedir el valor en la escala en que se va a ensayar.
La dureza no predice la deformación permanente
Una junta falla cuando deja de recuperar, no cuando se deforma. Esa pérdida de recuperación se mide como deformación remanente por compresión y depende del sistema de catalización y de la formulación, no de la dureza: dos compuestos de 60 Shore A, uno catalizado con peróxido y otro con platino, dan resultados muy distintos tras 22 horas a 175 °C. En sellado permanente y en ciclos térmicos largos, ese dato pesa más que el número de dureza y conviene pedirlo en la ficha del compuesto.
Durezas habituales por familia de producto
| Familia | Banda habitual | Qué condiciona la elección |
|---|---|---|
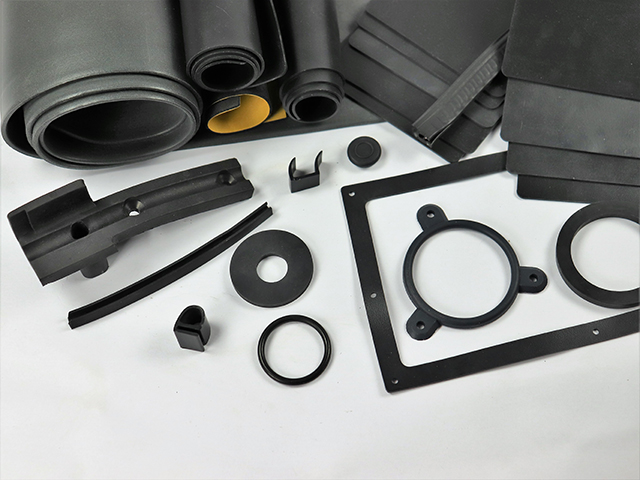
| Perfiles extruidos | 40–70 Shore A | Compresión de diseño y espesor de pared |
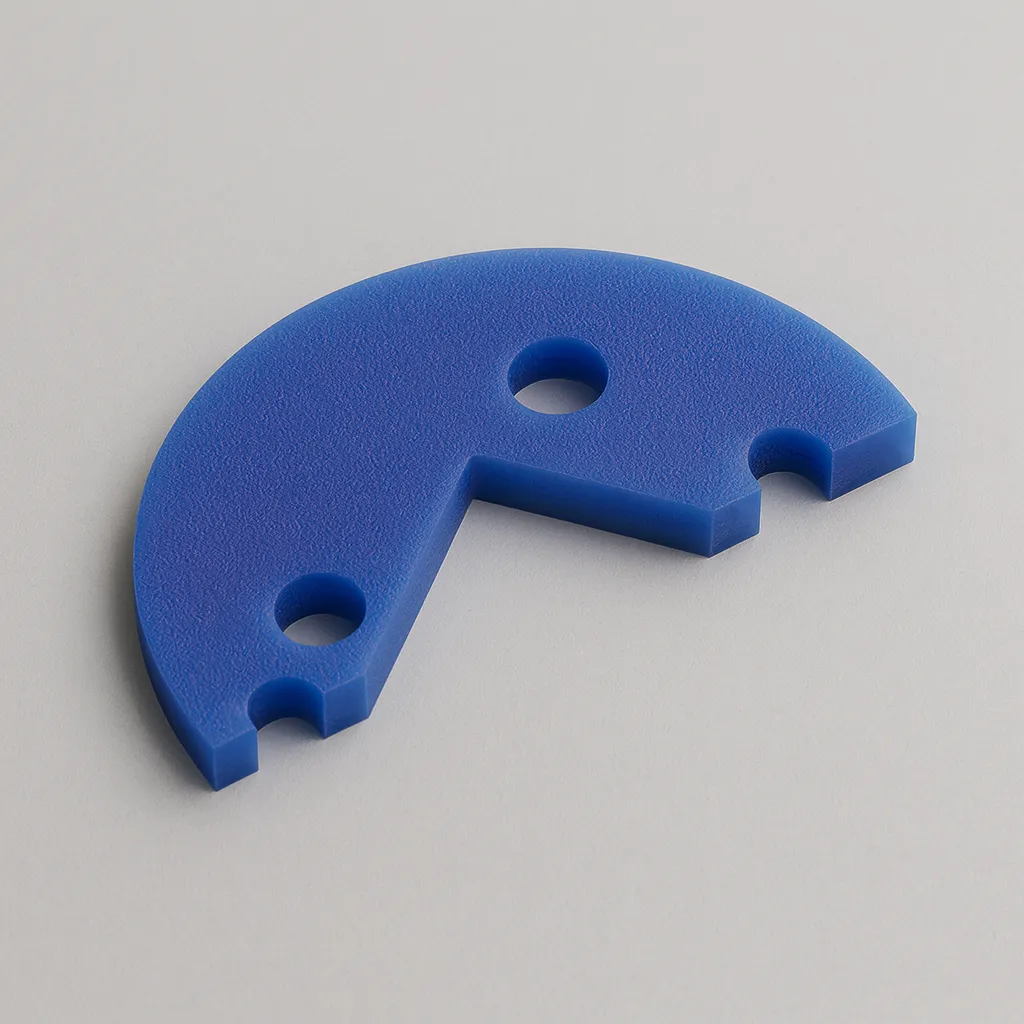
| Láminas y planchas | 40–70 Shore A | Troquelado posterior y planitud |
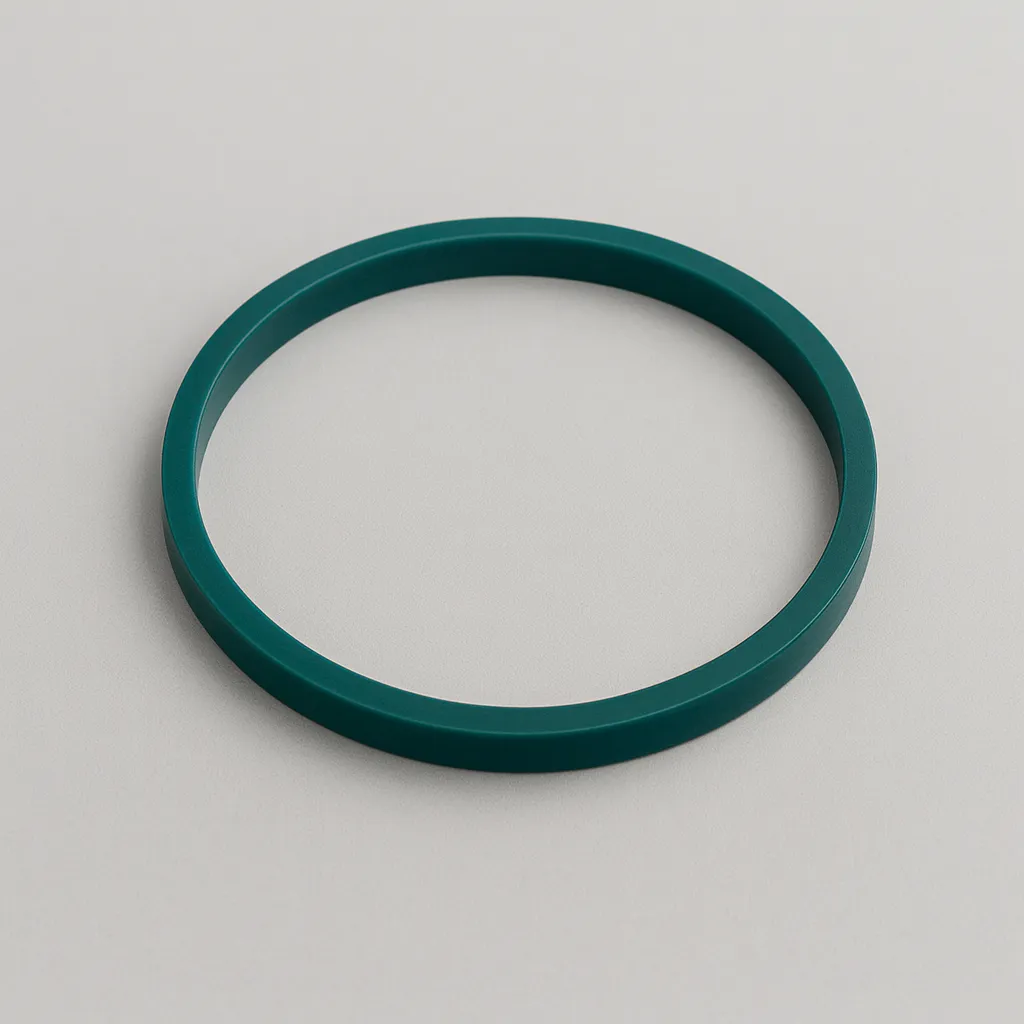
| Juntas y cordones | 50–70 Shore A | Fuerza de cierre y recuperación tras ciclos |
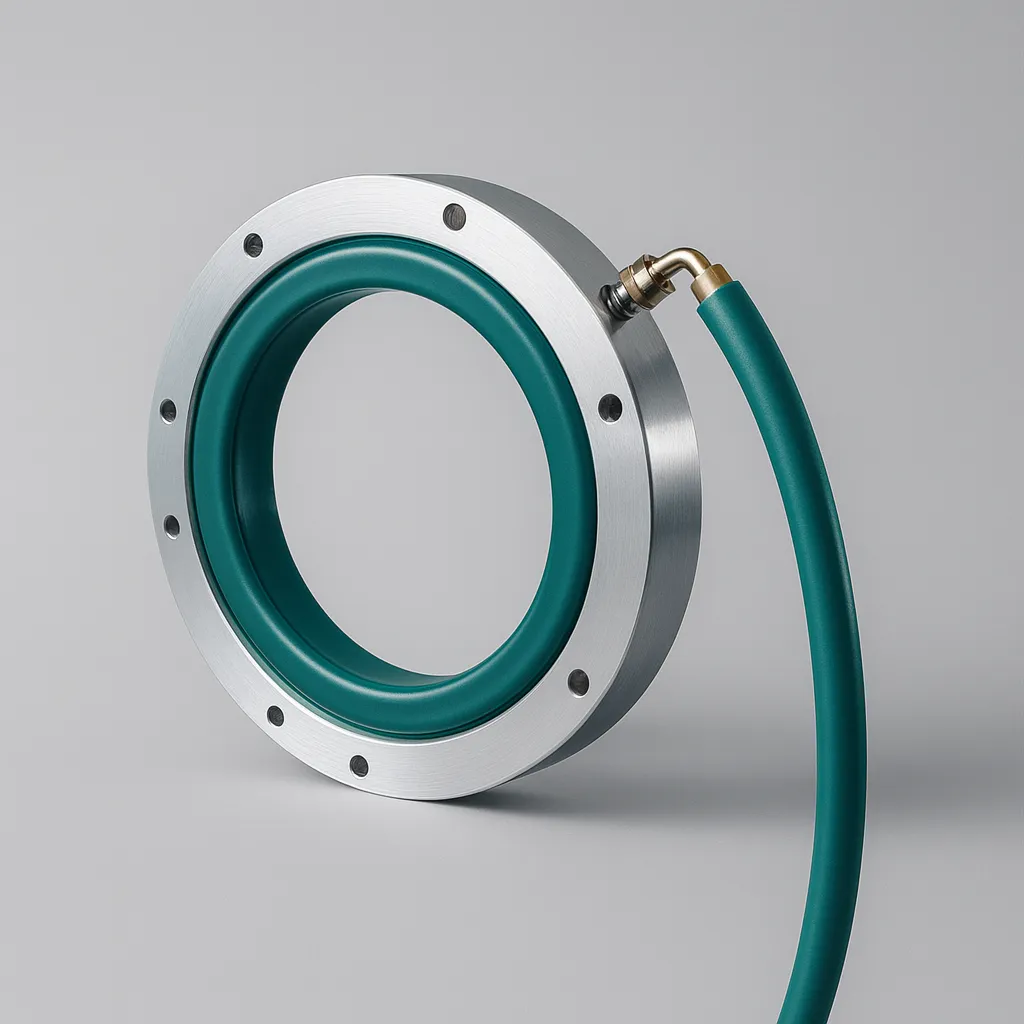
| Tubos | 50–70 Shore A | Resistencia al colapso y ajuste a racor |
| Piezas moldeadas | 30–80 Shore A | Geometría de la cavidad y desmoldeo |
Cada familia tiene su propio margen de fabricación: la banda completa de cada una figura en su ficha de perfiles, láminas de silicona, juntas, cordones y tubos.
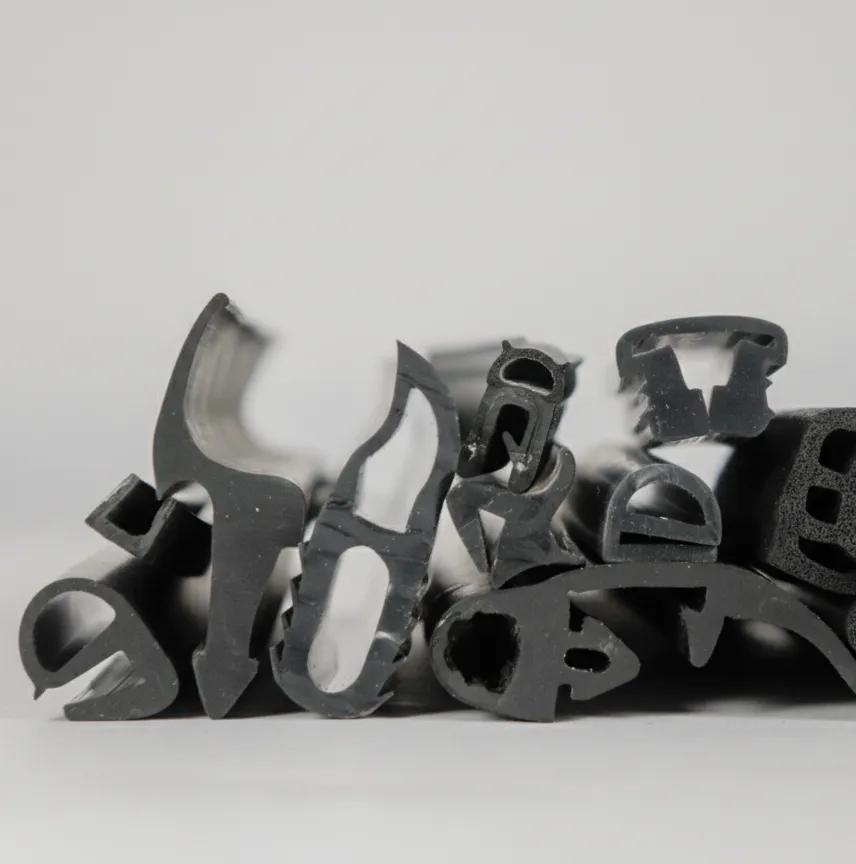
La dureza no define el comportamiento de un perfil; su geometría sí.
— Departamento de Ingeniería – ProSilicones64
Errores frecuentes
- Elegir la dureza por sensación al tacto sobre una muestra
- Especificar compuesto blando en aplicaciones dinámicas de alto ciclo sin verificar la recuperación elástica
- Subir la dureza para ganar resistencia sin comprobar que la junta sigue sellando
- Omitir la deformación permanente (compression set) en el pliego
- Dar por equivalentes dos compuestos por compartir dureza nominal
Especificación de dureza para su proyecto
El equipo técnico contrasta el plano, la compresión disponible y las condiciones de servicio, y fija una dureza fabricable y estable lote a lote.
Ver perfiles de silicona a medida →