





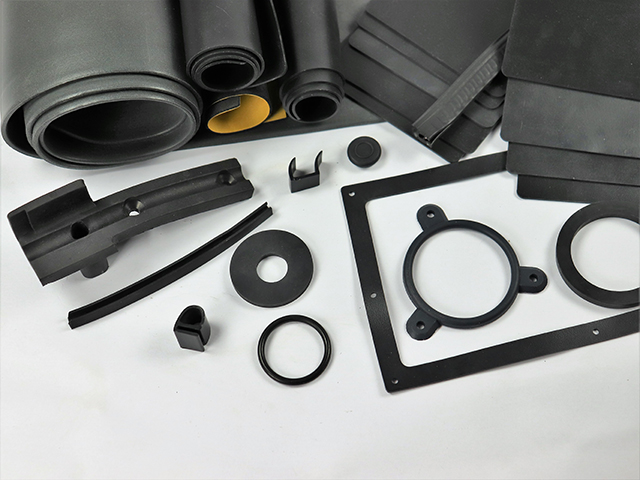

Le silicone industriel se répartit en douze familles de formulation. Toutes partagent la base VMQ, mais la charge, le système de catalyse et les additifs changent, et avec eux la température de service, la résistance au déchirement et les certifications que chacune peut porter. La famille se choisit selon l'exigence la plus restrictive de l'application : d'abord la norme obligatoire, ensuite la température réelle de service, et le coût seulement à la fin.
| Famille | Se choisit lorsque | Température |
|---|---|---|
| Usage général | Aucune exigence particulière au-delà de l'étanchéité | −60/+200 °C |
| Haute résistance au déchirement | La pièce fléchit ou s'étire de façon répétée | −60/+200 °C |
| Qualité alimentaire | Il y a contact alimentaire (CE 1935/2004, FDA) | −60/+200 °C |
| Qualité médicale | Contact patient ou fluide (USP VI, ISO 10993) | −60/+200 °C |
| Ferroviaire | Matériel roulant sous EN 45545-2 | −60/+200 °C |
| Haute température | Service continu au-dessus de 200 °C | −60/+300 °C |
| Basse température (PVMQ) | Cryogénie, GNL, froid extrême | −110/+200 °C |
| Fluorosilicone (FVMQ) | Carburants, huiles minérales, solvants | −60/+170 °C |
| Résistant à la vapeur | Autoclave et cycles de stérilisation | −60/+200 °C |
| Faible déformation rémanente | Étanchéité statique jamais resserrée | −60/+200 °C |
| Électroconductrice | Blindage CEM ou décharge électrostatique | −50/+210 °C |
| Cellulaire (mousse) | L'effort de fermeture disponible est très faible | −60/+200 °C |
Si la famille est déjà arrêtée, voici les fiches : usage général, haute résistance au déchirement, qualité alimentaire, qualité médicale, ferroviaire EN 45545-2, haute température, faible déformation rémanente, électroconductrice et cellulaire. Le catalogue complet se trouve dans produits en silicone.
L'ordre dans lequel on décide
Ces cinq étapes suivent cet ordre parce que chacune élimine des familles entières. Les inverser conduit à surspécifier : commencer par la dureté finit en silicone médicale sur un joint d'armoire.
- 1. Température réelle de service. Au-dessus de +200 °C en continu → haute température. En dessous de −60 °C → PVMQ. Entre les deux, on continue.
- 2. Norme obligatoire. Contact alimentaire → qualité alimentaire, en précisant FDA, BfR ou CE 1935/2004 selon le marché. Dispositif médical → qualité médicale, en précisant USP VI, ISO 10993 ou implantable. Matériel roulant → EN 45545-2, en précisant le hazard level.
- 3. Environnement chimique. Hydrocarbures, carburants ou solvants → fluorosilicone. Cycles d'autoclave répétés → résistant à la vapeur.
- 4. Exigence mécanique. Déchirement critique → haute résistance au déchirement. Étanchéité statique sur des années → faible déformation rémanente. Faible effort de fermeture → cellulaire. Continuité électrique → électroconductrice.
- 5. Disponibilité. Confirmer que la formulation existe dans la dureté demandée, convient au procédé et conserve ses certifications dans la couleur requise.
Catalyse : peroxyde ou platine
Le système de vulcanisation conditionne les certifications que la pièce peut porter et son coût. Le peroxyde se décompose sous l'effet de la chaleur et réticule les chaînes par radicaux libres : il couvre de 10 à 90 Shore A, convient à l'extrusion, à la compression et à l'injection, et représente la voie économique. Il laisse des sous-produits volatils, si bien que les applications sensibles à l'odeur ou au goût peuvent exiger une post-cuisson.
Le platine vulcanise par addition et ne laisse aucun sous-produit : inodore et insipide, meilleure résistance au déchirement, meilleure transparence, et obligatoire pour les applications médicales exigeantes et alimentaires de haute pureté. En contrepartie il coûte davantage, il est sensible aux contaminants — soufre, amines, étain, certains métaux — et impose un contrôle de procédé plus strict.
Les douze familles et leurs chiffres
Le tableau réunit les paramètres qui tranchent une spécification. La dureté est essayée selon ISO 7619-1 et le déchirement selon ISO 34-1, avec une tolérance industrielle de ±5 Shore A par lot.
| Famille | Série | Dureté (Shore A) | Température | Déchirement | Certifications |
|---|---|---|---|---|---|
| Usage général | S02 | 10–90 | −60/+200 °C | 10–23 kN/m | FDA, BfR, CE 1935/2004 |
| Haut déchirement (peroxyde) | S07 | 60–70 | −60/+230 °C | 30–35 kN/m | FDA, BfR, CE 1935/2004 |
| Haut déchirement (platine) | — | 40–80 | −60/+200 °C | 33–55 kN/m | FDA, CE 1935, USP VI, ISO 10993 |
| Qualité alimentaire | S02, S15 | 10–90 | −60/+200 °C | 10–30 kN/m | FDA 21 CFR 177.2600, BfR XV, CE 1935/2004 |
| Qualité médicale | — | 25–80 | −60/+200 °C | 33–47 kN/m | USP Class VI, ISO 10993 |
| Ferroviaire | S16 | 30–85 | −60/+200 °C | 17–25 kN/m | EN 45545-2 HL1–HL3 |
| Haute température | S09 | 40–70 | −60/+300 °C | 12–17 kN/m | FDA |
| Basse température (PVMQ) | S05 | 50 | −110/+200 °C | 28 kN/m | — |
| Fluorosilicone (FVMQ) | S13 | 40–70 | −60/+170 °C | 10–21 kN/m | — |
| Résistant à la vapeur | S14, S22 | 40–80 | −60/+200 °C | 9,5–14 kN/m | FDA |
| Faible déformation rémanente | — | 40–80 | −60/+200 °C | 10–15 kN/m | FDA |
| Électroconductrice | S11 | 50 et 70 | −50/+210 °C | 5–10 kN/m | — |
| Cellulaire (mousse) | S15, S33 | selon densité | −60/+200 °C | 15 kN/m | FDA, CE 1935/2004, EN 45545-2 HL1–HL2 |
La haute température atteint +315 °C en pics transitoires. La fluorosilicone monte à +220 °C avec additif, mais cède du rang face au VMQ standard. La qualité électroconductrice se livre en deux duretés précises, 50 et 70 Shore A, et non sur une plage continue, avec une résistivité volumique ≤4–12 Ω·cm et uniquement en noir, la charge de carbone imposant la couleur.
D'autres chiffres tranchent une spécification : la qualité médicale atteint 7,9–10,8 MPa en traction et 700–1200 % d'allongement, avec des grades validés pour le contact tissulaire jusqu'à 29 jours et un additif radio-opaque en option. La faible déformation rémanente se situe à 11–18 % sur 70 h à 150 °C, contre 20–25 % pour une formulation conventionnelle. Le cellulaire est à cellules fermées, de 0,5 à 0,8 g/cm³, et ses tolérances relèvent de la classe E3 selon ISO 3302-1 contre la classe E1 pour le compact.
Ferroviaire EN 45545-2 : extrusion contre moulage
La Série 16 est essayée selon EN ISO 4589-2 pour l'indice d'oxygène, EN ISO 5659-2 pour la densité optique des fumées et EN 17084 pour l'indice de toxicité. Les deux procédés ne donnent pas le même résultat : en extrusion l'indice d'oxygène est de 32,7 % et la densité de fumées Ds max de 84,7 ; en moulage, 35,1 % et Ds max de 45. L'indice de toxicité reste à 0,06 dans les deux cas. Lorsque l'émission de fumées est le critère critique du projet, le moulage divise presque par deux l'opacité.
Les deux procédés couvrent les requirement sets R22 et R23 ainsi que les trois hazard levels. Le niveau exigible dépend de la catégorie d'exploitation et de la conception du véhicule : un métro automatique sans personnel à bord impose HL3, tandis qu'un train conventionnel peut s'arrêter à HL2. La version cellulaire, en revanche, couvre HL1 et HL2 mais n'atteint pas HL3, et c'est là sa limite réelle aujourd'hui. Les coloris disponibles sont noir RAL 9017, bleu noir RAL 5004, gris et crème, avec des restrictions selon la formulation.
Les six erreurs qui coûtent le plus cher
- Confondre certification de matière première et certification de produit fini. La fiche technique couvre les matières premières de la formulation. Pour un dispositif marqué CE, le fabricant doit en outre valider la pièce finie selon son usage prévu ; le matériau est nécessaire, pas suffisant.
- Spécifier la température maximale de la fiche. Exposition ponctuelle et service continu ne sont pas la même chose, et la durée de vie se raccourcit près de la limite.
- Négliger la couleur. Beaucoup de certifications alimentaires et médicales sont portées par la formulation de base. Ajouter un pigment peut les annuler : la combinaison mérite d'être validée avant de spécifier une couleur spéciale.
- Demander « du silicone alimentaire » sans plus. Ce n'est pas une spécification. La FDA vaut pour les États-Unis, le BfR XV pour l'Allemagne, le CE 1935/2004 pour l'Europe et l'Arrêté du 25/11/92 pour la France. Satisfaire l'un n'implique pas satisfaire les autres.
- Surspécifier par précaution. Demander une qualité médicale ou une catalyse platine pour un joint industriel renchérit la pièce sans apporter de fonction.
- Oublier le procédé. Les duretés extrêmes comportent des limites de fabrication, la qualité électroconductrice est optimisée pour le moulage et le cellulaire s'obtient par extrusion. Mieux vaut confirmer la disponibilité avant de figer le plan.
Quand les exigences se croisent
Certaines applications réclament deux propriétés à la fois. Haut déchirement et haute température se résolvent avec la Série 7, qui tient −60/+230 °C et 30–35 kN/m. Qualité médicale et haut déchirement se couvrent en catalyse platine, jusqu'à 33–55 kN/m tout en conservant USP VI et ISO 10993. Alimentaire et cellulaire existe avec certification FDA, BfR et CE 1935/2004, au prix de tolérances moins serrées. La combinaison qui n'existe pas est haute température et faible coût : les stabilisants thermiques se paient, et lorsque la température réelle de service reste sous +200 °C, le silicone standard est la bonne réponse.
Validation de la formulation pour votre application
L'équipe technique confronte température de service, norme applicable, environnement chimique et procédé de fabrication, et confirme la série disponible dans la dureté et la couleur requises.
Voir le catalogue produits →