





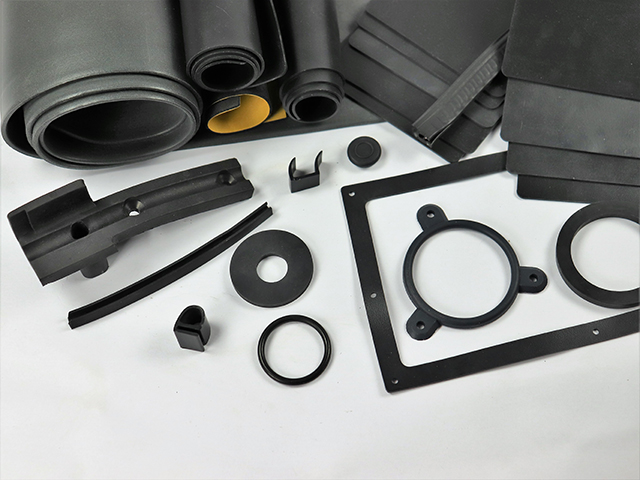

O silicone industrial agrupa-se em doze famílias de formulação. Todas partilham a base VMQ, mas mudam a carga, o sistema de catalisação e os aditivos, e com eles a temperatura de serviço, a resistência ao rasgamento e as certificações que cada uma pode acreditar. A família escolhe-se pelo requisito mais restritivo da aplicação: primeiro a norma obrigatória, depois a temperatura real de serviço, e só no fim o custo.
| Família | Escolhe-se quando | Temperatura |
|---|---|---|
| Uso geral | Não há requisito especial além da vedação | −60/+200 °C |
| Alto rasgamento | A peça flete ou estica repetidamente | −60/+200 °C |
| Grau alimentar | Há contacto com alimento (CE 1935/2004, FDA) | −60/+200 °C |
| Grau médico | Contacto com paciente ou fluido (USP VI, ISO 10993) | −60/+200 °C |
| Ferroviária | Material circulante sob EN 45545-2 | −60/+200 °C |
| Alta temperatura | Serviço contínuo acima de 200 °C | −60/+300 °C |
| Baixa temperatura (PVMQ) | Criogenia, GNL, frio extremo | −110/+200 °C |
| Fluorosilicone (FVMQ) | Combustíveis, óleos minerais, solventes | −60/+170 °C |
| Resistente a vapor | Autoclave e ciclos de esterilização | −60/+200 °C |
| Baixa deformação permanente | Vedação estática que não se volta a apertar | −60/+200 °C |
| Eletrocondutora | Blindagem EMI ou descarga eletrostática | −50/+210 °C |
| Celular (esponja) | A força de fecho disponível é muito baixa | −60/+200 °C |
Se a família já está decidida, estas são as fichas: uso geral, alto rasgamento, grau alimentar, grau médico, ferroviária EN 45545-2, alta temperatura, baixa deformação permanente, eletrocondutora e celular. O catálogo completo está em produtos de silicone.
A ordem por que se decide
Os cinco passos seguem esta ordem porque cada um descarta famílias inteiras. Invertê-los leva a especificar a mais: quem começa pela dureza acaba a pedir silicone médico para uma junta de armário.
- 1. Temperatura real de serviço. Acima de +200 °C contínuo → alta temperatura. Abaixo de −60 °C → PVMQ. Entre as duas, continua.
- 2. Norma obrigatória. Contacto alimentar → grau alimentar, indicando FDA, BfR ou CE 1935/2004 conforme o mercado. Dispositivo médico → grau médico, indicando USP VI, ISO 10993 ou implantável. Material circulante → EN 45545-2, indicando o hazard level.
- 3. Ambiente químico. Hidrocarbonetos, combustíveis ou solventes → fluorosilicone. Ciclos de autoclave repetidos → resistente a vapor.
- 4. Exigência mecânica. Rasgamento crítico → alto rasgamento. Vedação estática de anos → baixa deformação permanente. Pouca força de fecho → celular. Continuidade elétrica → eletrocondutora.
- 5. Disponibilidade. Confirmar que a formulação existe na dureza pedida, é compatível com o processo e mantém as certificações na cor requerida.
Catalisação: peróxido ou platina
O sistema de vulcanização condiciona que certificações a peça pode acreditar e quanto custa. O peróxido decompõe-se com calor e reticula as cadeias por radicais livres: cobre de 10 a 90 Shore A, é compatível com extrusão, compressão e injeção, e é a via de custo otimizado. Deixa subprodutos voláteis, pelo que aplicações sensíveis ao cheiro ou ao sabor podem exigir pós-cura.
A platina vulcaniza por adição e não deixa subprodutos: é inodora e insípida, atinge melhor resistência ao rasgamento e maior transparência, e é obrigatória nas aplicações médicas exigentes e alimentares de alta pureza. Em troca custa mais, é sensível a contaminantes — enxofre, aminas, estanho, certos metais — e exige um controlo de processo mais apertado.
As doze famílias e os seus números
A tabela reúne os parâmetros que decidem uma especificação. A dureza ensaia-se segundo a ISO 7619-1 e o rasgamento segundo a ISO 34-1, com a tolerância industrial de ±5 Shore A por lote.
| Família | Série | Dureza (Shore A) | Temperatura | Rasgamento | Certificações |
|---|---|---|---|---|---|
| Uso geral | S02 | 10–90 | −60/+200 °C | 10–23 kN/m | FDA, BfR, CE 1935/2004 |
| Alto rasgamento (peróxido) | S07 | 60–70 | −60/+230 °C | 30–35 kN/m | FDA, BfR, CE 1935/2004 |
| Alto rasgamento (platina) | — | 40–80 | −60/+200 °C | 33–55 kN/m | FDA, CE 1935, USP VI, ISO 10993 |
| Grau alimentar | S02, S15 | 10–90 | −60/+200 °C | 10–30 kN/m | FDA 21 CFR 177.2600, BfR XV, CE 1935/2004 |
| Grau médico | — | 25–80 | −60/+200 °C | 33–47 kN/m | USP Class VI, ISO 10993 |
| Ferroviária | S16 | 30–85 | −60/+200 °C | 17–25 kN/m | EN 45545-2 HL1–HL3 |
| Alta temperatura | S09 | 40–70 | −60/+300 °C | 12–17 kN/m | FDA |
| Baixa temperatura (PVMQ) | S05 | 50 | −110/+200 °C | 28 kN/m | — |
| Fluorosilicone (FVMQ) | S13 | 40–70 | −60/+170 °C | 10–21 kN/m | — |
| Resistente a vapor | S14, S22 | 40–80 | −60/+200 °C | 9,5–14 kN/m | FDA |
| Baixa deformação permanente | — | 40–80 | −60/+200 °C | 10–15 kN/m | FDA |
| Eletrocondutora | S11 | 50 e 70 | −50/+210 °C | 5–10 kN/m | — |
| Celular (esponja) | S15, S33 | por densidade | −60/+200 °C | 15 kN/m | FDA, CE 1935/2004, EN 45545-2 HL1–HL2 |
A alta temperatura chega a +315 °C em picos transitórios. A fluorosilicone sobe até +220 °C com aditivo, mas perde alcance face ao VMQ padrão. A eletrocondutora serve-se em duas durezas concretas, 50 e 70 Shore A, e não num intervalo contínuo, com resistividade volumétrica ≤4–12 Ω·cm e unicamente em preto, porque a carga de carbono determina a cor.
Outros números que decidem uma especificação: o grau médico atinge 7,9–10,8 MPa de tração e 700–1200 % de alongamento, com graus validados para contacto com tecidos até 29 dias e aditivo radiopaco opcional. A baixa deformação permanente situa-se em 11–18 % a 70 h e 150 °C, contra 20–25 % de uma formulação convencional. A celular é de estrutura fechada, com densidade de 0,5 a 0,8 g/cm³, e as suas tolerâncias são classe E3 segundo a ISO 3302-1 face à classe E1 da compacta.
Ferroviária EN 45545-2: extrusão face a moldação
A Série 16 ensaia-se segundo a EN ISO 4589-2 para o índice de oxigénio, a EN ISO 5659-2 para a densidade ótica de fumos e a EN 17084 para o índice de toxicidade. Os dois processos não dão o mesmo resultado: em extrusão o índice de oxigénio é de 32,7 % e a densidade de fumos Ds máx. de 84,7; em moldação, 35,1 % e Ds máx. de 45. O índice de toxicidade mantém-se em 0,06 em ambos. Quando a emissão de fumos é o critério crítico do projeto, a moldação quase divide por dois a opacidade.
Ambos os processos cobrem os requirement sets R22 e R23 e os três hazard levels. O nível exigível depende da categoria de operação e do desenho do veículo: um metro automático sem pessoal a bordo exige HL3, ao passo que um comboio convencional pode ficar-se por HL2. A versão celular, em contrapartida, cobre HL1 e HL2 mas não alcança HL3, e essa é hoje a sua limitação real. As cores disponíveis são preto RAL 9017, azul preto RAL 5004, cinzento e creme, com restrições conforme a formulação.
Os seis erros que saem mais caros
- Confundir certificação de matéria-prima com certificação de produto final. A ficha técnica acredita as matérias-primas da formulação. Para um dispositivo com marcação CE, o fabricante deve ainda validar a peça acabada segundo o uso previsto; o material é condição necessária, não suficiente.
- Especificar a temperatura máxima da ficha. Exposição pontual e serviço contínuo não são o mesmo, e a vida útil encurta-se perto do limite.
- Ignorar a cor. Muitas certificações alimentares e médicas são obtidas com a formulação base. Acrescentar pigmento pode anulá-las: convém validar a combinação antes de especificar uma cor especial.
- Pedir «silicone alimentar» sem mais. Não é uma especificação. A FDA vale para os Estados Unidos, o BfR XV para a Alemanha, o CE 1935/2004 para a Europa e o Arrêté du 25/11/92 para a França. Cumprir uma não implica cumprir as outras.
- Sobre-especificar por precaução. Pedir grau médico ou catalisação a platina para uma junta industrial encarece a peça sem acrescentar função.
- Esquecer o processo. As durezas extremas têm limitações de fabrico, a eletrocondutora está otimizada para moldação e a celular obtém-se por extrusão. Convém confirmar a disponibilidade antes de fechar o desenho.
Quando os requisitos se cruzam
Algumas aplicações pedem duas propriedades ao mesmo tempo. Alto rasgamento com alta temperatura resolve-se com a Série 7, que sustenta −60/+230 °C e 30–35 kN/m. Grau médico com alto rasgamento cobre-se com catalisação a platina, que chega a 33–55 kN/m mantendo USP VI e ISO 10993. Alimentar com celular existe com certificação FDA, BfR e CE 1935/2004, à custa de tolerâncias menos apertadas. A combinação que não existe é alta temperatura com baixo custo: os estabilizadores térmicos pagam-se, e se a temperatura real de serviço está abaixo de +200 °C, o silicone padrão é a resposta certa.
Validação da formulação para a sua aplicação
A equipa técnica confronta temperatura de serviço, norma aplicável, ambiente químico e processo de fabrico, e confirma a série disponível na dureza e na cor requeridas.
Ver catálogo de produtos →