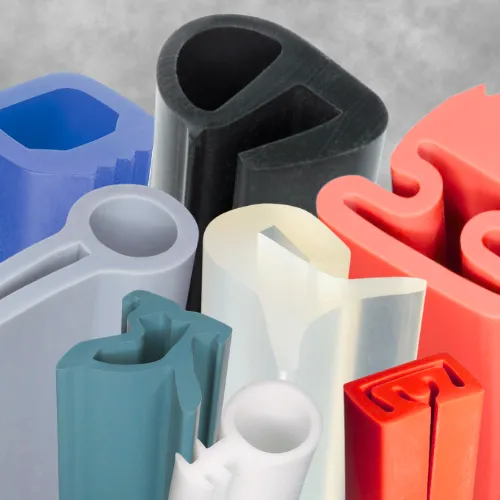






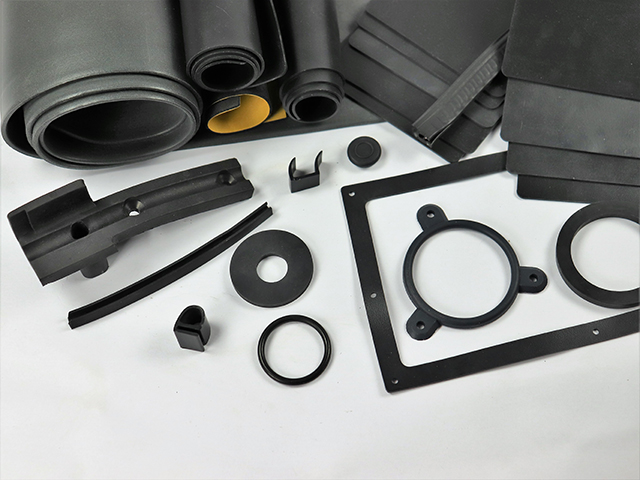

La plupart des joints et profilés industriels en silicone se spécifient entre 40 et 70 Shore A. Trois éléments fixent la valeur exacte : la compression disponible dans la conception, la température de service et la section du profilé. Le toucher n'est pas un critère. Deux mélanges de même dureté nominale peuvent se comporter différemment dans la même application, car la dureté traduit à la fois le module élastique, la densité de réticulation et le taux de charge. Les duretés disponibles pour chaque géométrie figurent sur la fiche profilés silicone sur mesure.
| Dureté | Comportement | Application courante |
|---|---|---|
| 10–20 Shore A | Épouse les surfaces irrégulières, récupération lente | Contact léger, amortissement, couvercles sans serrage |
| 30–40 Shore A | Étanchéité avec faible effort de fermeture | Enceintes, chambres thermiques, fermeture manuelle |
| 40–50 Shore A | Standard de l'étanchéité industrielle statique | Brides, armoires, fours, équipements généraux |
| 50–60 Shore A | Équilibre entre adaptation et récupération | Joints dynamiques, portes de machines, cycles répétés |
| 60–70 Shore A | Maintient sa section sous charge | Grandes sections, stérilisateurs, vapeur |
| 70–90 Shore A | Déformation minimale, fonction structurelle | Appuis, butées, guides, pièces porteuses |
Les trois facteurs qui déplacent la valeur
- Compression disponible → l'objectif de conception est de 20–30 % sur joint statique
- Température de service → l'essai se fait à 23 °C ; à chaud, les faibles duretés perdent leur effort d'étanchéité et à froid le matériau se rigidifie au montage
- Géométrie → une paroi épaisse en 40 Shore A peut réagir comme un profilé fin en 55 Shore A
Comment rédiger la spécification
Une dureté sans norme ni tolérance n'est pas une spécification fermée. L'essai est réalisé selon ISO 7619-1 et la tolérance industrielle est de ±5 Shore A par lot : deux livraisons conformes de 60 Shore A peuvent arriver à 56 et à 64 sans qu'aucune ne soit hors tolérance. Lorsque l'application n'admet pas cette marge, elle est indiquée à la commande et la plage est resserrée. La dureté est vérifiée lot par lot avec échantillonnage AQL 1.5.
Les limites réelles de fabrication
La plage opérationnelle en extrusion de silicone compact va de 10 à 90 Shore A. En dessous de 15, la section perd sa stabilité dimensionnelle à la sortie de la filière et la tolérance se dégrade ; au-dessus de 85, la vitesse d'extrusion et l'état de surface sont compromis. Les valeurs de 10 Shore A sont fournies sur consultation. Hors de cette fourchette, la voie n'est pas l'extrusion mais le moulage par compression ou l'injection.
Ce que mesure réellement l'essai
Le duromètre applique un pénétrateur normalisé sur l'éprouvette avec une force fixe et mesure son enfoncement. L'échelle va de 0 à 100 et est inverse à la pénétration : moins le pénétrateur entre, plus le nombre est élevé. La lecture se prend sur une épaisseur minimale de 6 mm — en empilant des feuilles si la pièce est fine — car en dessous de cette épaisseur le banc d'essai influence le résultat et la mesure cesse d'être comparable.
L'instant de lecture modifie également le chiffre. Le silicone continue de céder sous le pénétrateur pendant les premières secondes : une lecture instantanée et une lecture à 15 secondes sur la même pièce peuvent différer de 2 ou 3 points. Lorsque deux laboratoires contestent un résultat, le désaccord se situe généralement là, et non dans le matériau.
Quand l'échelle Shore A ne convient plus
L'échelle Shore A couvre bien la bande élastomère mais perd en résolution aux extrémités. Au-dessus de 90, les lectures se resserrent et le matériau se caractérise en Shore D ; en dessous de 10, la référence est le Shore 00, échelle des mousses et des gels. Il n'existe pas de conversion exacte entre échelles, chacune employant un pénétrateur et une force différents : les tableaux d'équivalence sont indicatifs et ne valent pas comme critère d'acceptation. Si un plan arrive avec une dureté en Shore D pour une pièce en silicone souple, il convient de demander la valeur dans l'échelle où elle sera réellement essayée.
La dureté ne prédit pas la déformation rémanente
Un joint défaille lorsqu'il cesse de récupérer, non lorsqu'il se déforme. Cette perte de récupération se mesure en déformation rémanente après compression et dépend du système de catalyse et de la formulation, pas de la dureté : deux mélanges de 60 Shore A, l'un catalysé au peroxyde et l'autre au platine, donnent des résultats très différents après 22 heures à 175 °C. En étanchéité permanente et en cycles thermiques longs, cette donnée pèse plus que le chiffre de dureté et mérite d'être demandée sur la fiche du mélange.
Duretés courantes par famille de produit
| Famille | Plage courante | Ce qui conditionne le choix |
|---|---|---|
| Profilés extrudés | 40–70 Shore A | Compression de conception et épaisseur de paroi |
| Feuilles et plaques | 40–70 Shore A | Découpe ultérieure et planéité |
| Joints et cordons | 50–70 Shore A | Effort de fermeture et récupération après cycles |
| Tubes | 50–70 Shore A | Résistance à l'écrasement et tenue sur raccord |
| Pièces moulées | 30–80 Shore A | Géométrie de l'empreinte et démoulage |
Chaque famille a sa propre marge de fabrication : la plage complète figure sur la fiche des profilés, feuilles de silicone, joints, cordons et tubes.
La dureté ne définit pas le comportement d'un profilé ; sa géométrie le fait.
— Département Ingénierie – ProSilicones64
Erreurs fréquentes
- Choisir la dureté au toucher sur un échantillon
- Spécifier un mélange souple en application dynamique à cycles élevés sans vérifier la récupération élastique
- Augmenter la dureté pour gagner en résistance sans confirmer que le joint étanche toujours
- Omettre la déformation rémanente (compression set) dans le cahier des charges
- Tenir deux mélanges pour équivalents parce qu'ils partagent une dureté nominale
Spécification de dureté pour votre projet
L'équipe technique confronte le plan, la compression disponible et les conditions de service, et fixe une dureté fabricable et stable d'un lot à l'autre.
Voir les profilés silicone sur mesure →